Quem pesquisa a laser euro 1490 costuma olhar primeiro para a máquina. Porém, o espaço ao redor também influencia a rotina: receber chapas, separar pedidos e encaminhar peças exige organização. Assim, um layout bem planejado reduz deslocamentos desnecessários e evita que a produção fique esperando por material ou por uma bancada livre.
Neste guia da Teknova, o foco é preparar o fluxo de trabalho antes da instalação. As recomendações também ajudam a organizar uma operação de corte e personalização, sem presumir dimensões, potência ou requisitos técnicos que precisam ser confirmados na documentação do equipamento.
Por que o layout merece atenção antes da compra?
A máquina não trabalha isolada. Ela recebe materiais, depende de preparação e entrega peças que ainda podem precisar de conferência, acabamento e embalagem. No entanto, quando essas etapas disputam o mesmo espaço, surgem interrupções que nem sempre aparecem no planejamento comercial.
Por exemplo, uma chapa pode estar disponível no estoque, mas bloqueada por caixas. Em outro cenário, as peças cortadas ocupam a área de preparação porque a embalagem está distante. Portanto, o objetivo não é apenas acomodar o equipamento, mas permitir que os pedidos avancem.
Isso também vale tanto para uma oficina de personalização quanto para uma operação com laser CNC industrial. Por isso, o layout deve acompanhar o tipo de produto, o volume de movimentação e a variedade de materiais. Assim, copiar a planta de outra empresa raramente resolve essas diferenças.
Como planejar o layout para a laser euro 1490 a partir do fluxo?
Primeiro, antes de desenhar a posição da máquina, escolha alguns pedidos representativos. Por exemplo, inclua um trabalho recorrente, um pedido com muitas peças pequenas e outro que demande maior cuidado no manuseio. Em seguida, acompanhe o caminho físico de cada um.
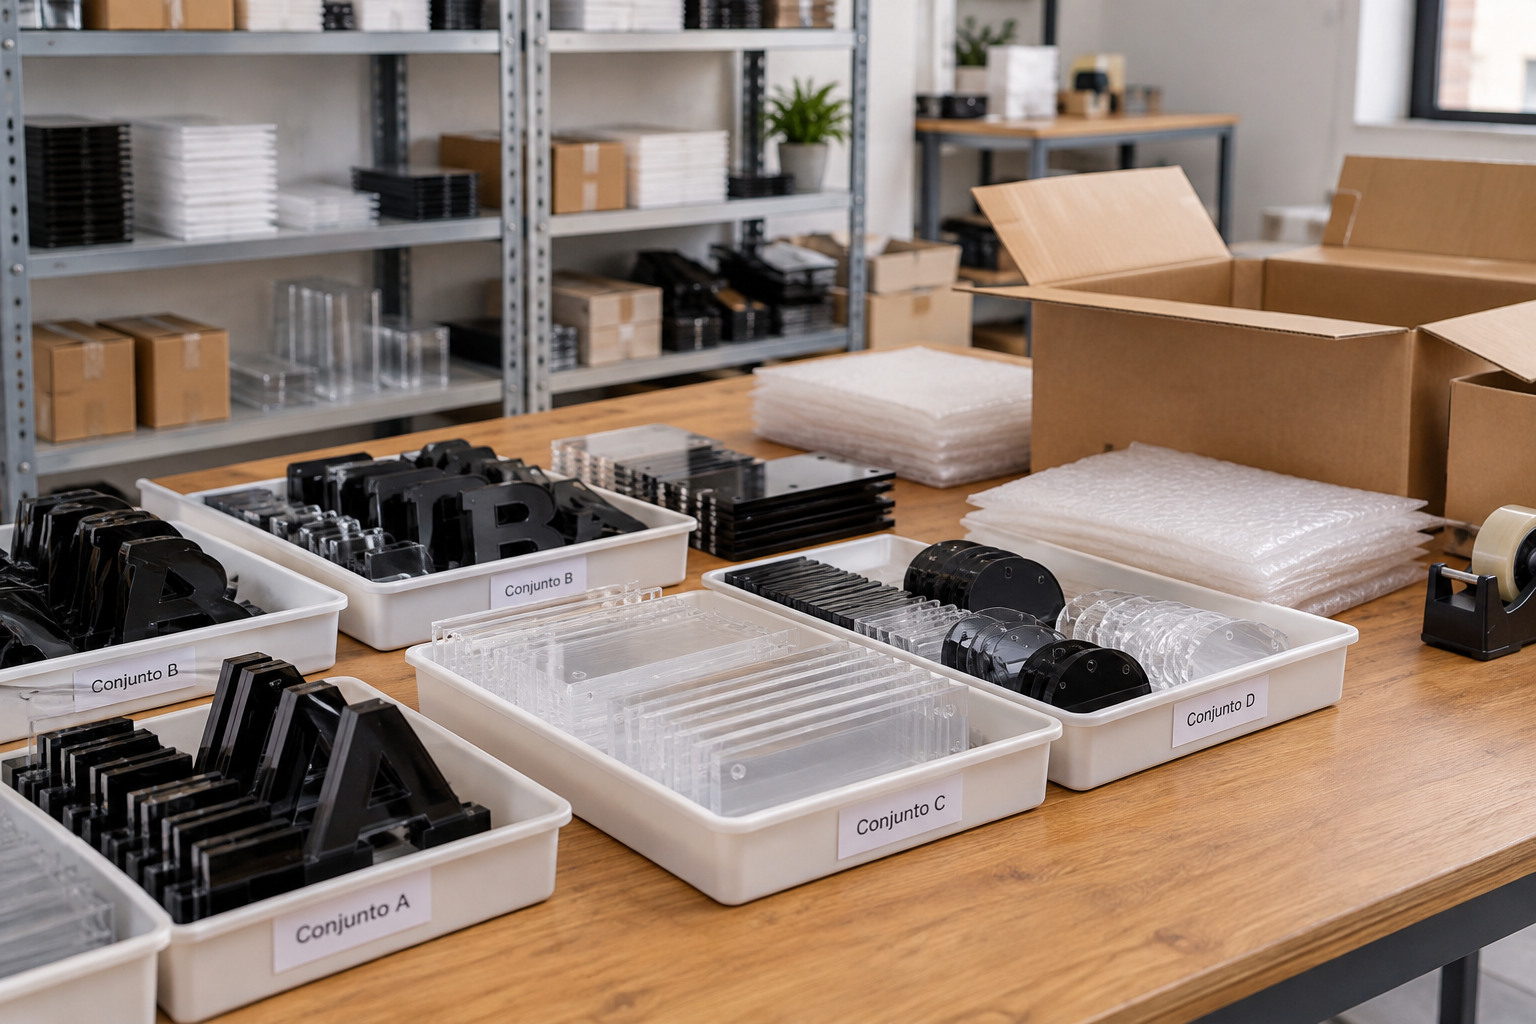
*Peças de acrílico para sinalização organizadas em bandejas identificadas, ao lado de materiais de embalagem em uma bancada. — imagem ilustrativa gerada por IA.*
Em seguida, registre onde o material chega, onde aguarda e quem o movimenta. Observe também o destino das peças prontas e dos retalhos. Assim, você identifica cruzamentos entre entrada de material, retirada de produção e circulação de pessoas.
Uma sequência inicial com 7 etapas para avaliar é:
1. Recebimento e identificação dos materiais. 2. Armazenamento de chapas e insumos. 3. Separação do material por ordem de produção. 4. Preparação e processamento no equipamento. 5. Conferência e separação das peças. 6. Acabamento, quando necessário. 7. Embalagem e encaminhamento para expedição.
No entanto, essa sequência não exige uma linha reta. Ela pode ser organizada em diferentes formatos, desde que respeite o espaço, as condições de instalação e a circulação segura. Portanto, o importante é evitar retornos frequentes à mesma área.
Como desenhar o caminho real, não o idealizado?
Primeiro, faça um esboço simples da sala e marque cada deslocamento com uma seta. Em seguida, use cores diferentes para matéria-prima, peças prontas e resíduos. Se muitas setas se cruzarem, investigue a causa antes de posicionar bancadas e prateleiras.
Além disso, considere o percurso de uma chapa inteira, não apenas o de uma pessoa caminhando. Portas, curvas e obstáculos podem dificultar o transporte. A passagem precisa ser avaliada com o maior material que a operação pretende movimentar.
Como dividir o ambiente em zonas com função clara?
Além disso, cada zona deve ter uma finalidade reconhecível. Não é obrigatório construir divisórias: identificação visual, endereçamento e mobiliário adequado podem bastar. Entretanto, uma área não deve mudar de função constantemente para acomodar urgências.
A tabela abaixo reúne 8 zonas funcionais e funciona como ponto de partida. As distâncias e áreas necessárias devem ser definidas conforme o local e os requisitos do fabricante.
| Zona | Função principal | O que observar no planejamento |
|---|---|---|
| Recebimento | Conferir e identificar materiais | Acesso de entrega sem bloquear a produção |
| Estoque | Guardar chapas e insumos | Estabilidade, identificação e retirada organizada |
| Preparação | Separar material por pedido | Apoio adequado e espaço de manuseio |
| Processamento | Executar as operações na máquina | Acessos operacionais e técnicos desobstruídos |
| Conferência | Contar e inspecionar peças | Separação entre pedidos e iluminação adequada |
| Acabamento | Realizar etapas posteriores | Compatibilidade com limpeza e organização das demais áreas |
| Embalagem | Proteger e identificar produtos | Disponibilidade de caixas, etiquetas e proteção |
| Expedição | Aguardar retirada ou transporte | Pedidos completos separados dos trabalhos em andamento |
Essa divisão ajuda a revelar necessidades esquecidas. Por exemplo, um negócio de sinalização pode precisar de apoio para organizar letras e componentes de um mesmo conjunto. Já a produção de brindes pode exigir recipientes identificados para muitas peças pequenas.
Bancada compartilhada ou postos separados: quais são as vantagens e limitações?
A escolha depende do espaço e da simultaneidade das tarefas. Compare as alternativas antes de definir o mobiliário:
| Alternativa | Vantagem potencial | Limitação a avaliar |
|---|---|---|
| Bancada compartilhada entre etapas | Permite usar o mesmo apoio em tarefas realizadas em momentos diferentes | Pode gerar espera quando preparação, conferência e embalagem precisam ocorrer ao mesmo tempo |
| Postos separados por etapa | Permitem manter cada apoio disponível para sua função | Exigem reservar espaço para cada posto e avaliar os deslocamentos entre eles |
Assim, compartilhar uma bancada exige organizar os horários de uso, enquanto separar postos exige validar o espaço e o percurso dos pedidos. Nenhuma alternativa dispensa circulação segura e acessos técnicos desobstruídos.
O que confirmar sobre a instalação antes de fechar a planta?
Ao pesquisar uma cortadora laser CO2 1490, não use apenas o nome comercial para estimar o espaço necessário. A área ocupada pelo equipamento não corresponde, necessariamente, à área total de instalação. Também entram no cálculo os acessos, os periféricos e as condições de manutenção.
Consulte a [página da Laser Euro 1490 da Teknova](https://teknovalasereuro1490.lovable.app) e solicite os documentos aplicáveis à configuração oferecida. Como este artigo não apresenta especificações técnicas verificadas, nenhuma medida de instalação deve ser deduzida daqui.
Quais informações solicitar à equipe técnica?
Peça confirmação das dimensões externas, do percurso de entrada e dos espaços de acesso. Solicite também os requisitos elétricos e as orientações de exaustão, além das necessidades de refrigeração ou outros sistemas, quando aplicáveis. Cada item deve ser tratado conforme a configuração contratada.
Verifique ainda onde ocorrerão inspeções e intervenções de manutenção. Uma prateleira aparentemente bem posicionada pode impedir a abertura de um acesso técnico. Portanto, valide a planta antes de executar pontos elétricos, fixar mobiliário ou instalar dutos.
Como organizar chapas, retalhos e pedidos sem misturar tudo?
Além disso, o estoque precisa permitir identificação rápida. Separe materiais por tipo, espessura, dimensões e outras características relevantes ao pedido. Preserve também as informações do fornecedor necessárias para avaliar seu uso no processo.
Retalhos também merecem uma regra própria. Guardar qualquer sobra sem identificação cria um estoque difícil de aproveitar. Por outro lado, descartar automaticamente todo remanescente pode eliminar oportunidades de uso em peças menores.
Defina critérios de reaproveitamento com base na demanda real. Um retalho deve ter identificação, dimensões úteis registradas e local de armazenamento. Além disso, precisa continuar adequado ao processo pretendido; estar disponível não significa estar aprovado para processamento.
Para os pedidos em andamento, use bandejas, caixas ou suportes apropriados. Identifique cada conjunto com número da ordem, quantidade e próxima etapa. Assim, a bancada deixa de funcionar como um depósito de peças sem destino claro.
Como planejar a circulação e os postos de trabalho?
A facilidade de movimentação não deve depender de improvisos. Observe como as pessoas retiram materiais, alcançam ferramentas e transferem peças. Evite soluções que exijam torções frequentes, alcance excessivo ou transporte manual inadequado.
A [Norma Regulamentadora nº 17, sobre ergonomia](https://www.gov.br/trabalho-e-emprego/pt-br/acesso-a-informacao/participacao-social/conselhos-e-orgaos-colegiados/comissao-tripartite-partitaria-permanente/normas-regulamentadora/normas-regulamentadoras-vigentes/norma-regulamentadora-no-17-nr-17), é uma referência oficial para avaliar as condições de trabalho. A organização dos postos deve considerar as tarefas e as características dos trabalhadores, com avaliação profissional quando necessária.
Além disso, caixas e chapas não podem transformar rotas de circulação em áreas permanentes de armazenamento. A [Norma Regulamentadora nº 23, sobre proteção contra incêndios](https://www.gov.br/trabalho-e-emprego/pt-br/acesso-a-informacao/participacao-social/conselhos-e-orgaos-colegiados/comissao-tripartite-partitaria-permanente/normas-regulamentadora/normas-regulamentadoras-vigentes/norma-regulamentadora-no-23-nr-23), deve integrar a análise, junto às exigências estaduais aplicáveis. Este planejamento não substitui a avaliação técnica de segurança do estabelecimento.
Como testar o layout antes de torná-lo definitivo?
Uma simulação simples pode revelar dificuldades antes da instalação. Marque no piso as posições previstas e represente os pontos de apoio. Use as dimensões confirmadas, incluindo os espaços necessários para operação e manutenção.
Depois, simule o percurso de um pedido, sem operar equipamentos nem movimentar cargas de forma insegura. Verifique a retirada do estoque, a passagem pela preparação e a chegada à embalagem. Se duas tarefas dependem da mesma bancada, avalie como evitar a disputa.
Quais indicadores medir para avaliar a melhoria do layout?
Além disso, registre indicadores simples antes e depois das mudanças. Eles ajudam a separar impressão pessoal de ganho operacional. Não é preciso estabelecer uma meta universal: primeiro, entenda a condição atual. Os 5 indicadores sugeridos são:
- Tempo para localizar e separar o material de um pedido.
- Quantidade de movimentações entre estoque e preparação.
- Tempo de espera por espaço de conferência ou embalagem.
- Número de pedidos simultâneos em cada zona.
- Ocorrências de mistura de peças ou identificação incompleta.
Se a procura por material diminuir, mas a espera na embalagem aumentar, o gargalo pode ter mudado de lugar. Ou seja, avalie o fluxo completo. Melhorar apenas uma etapa não garante maior capacidade de entrega.
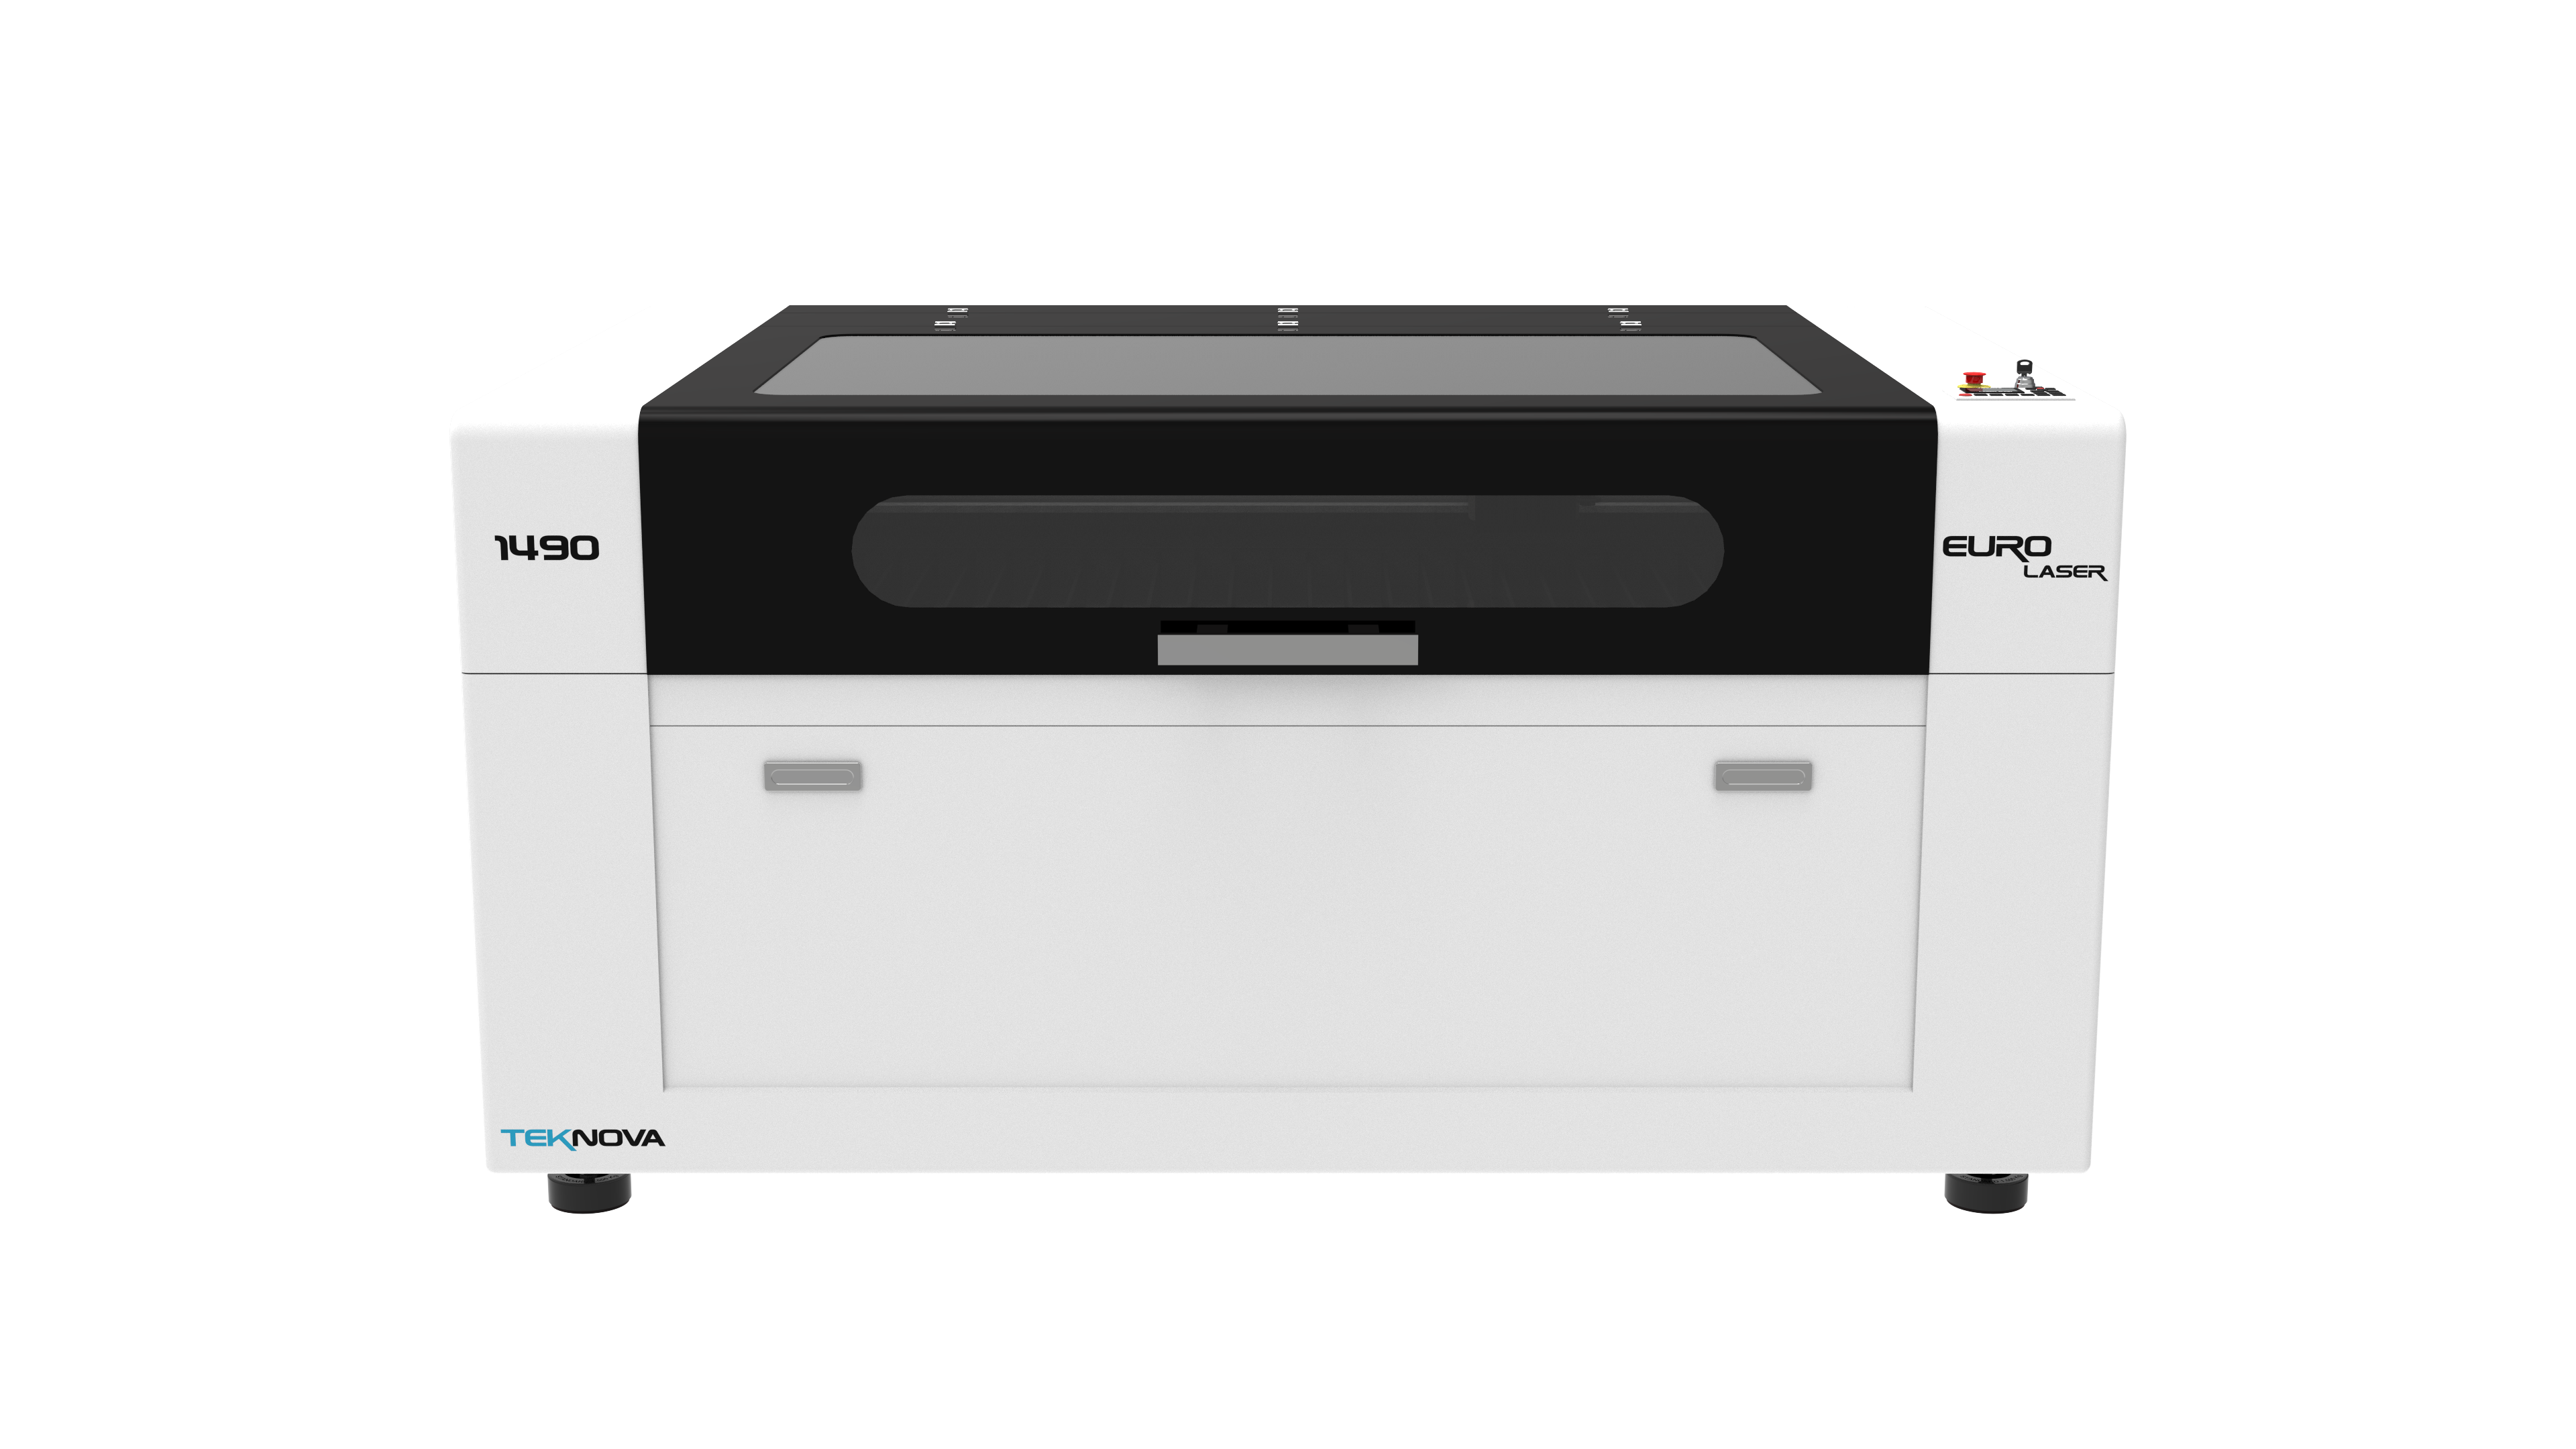
Como preparar a conversa com a Teknova?
Reúna a planta disponível, fotos dos acessos e uma descrição dos produtos que pretende fabricar. Inclua os formatos de matéria-prima, as etapas posteriores ao corte e o volume esperado de pedidos. Essas informações tornam a conversa sobre instalação mais objetiva.
Depois, apresente suas dúvidas pelo [canal de apresentação da Laser Euro 1490](https://teknovalasereuro1490.lovable.app). O melhor layout não é o que ocupa cada centímetro do ambiente, mas o que mantém materiais, pessoas e pedidos em um fluxo organizado. Com requisitos confirmados e uma simulação prévia, você reduz decisões baseadas apenas em suposições.
Em resumo: o que priorizar no layout da laser euro 1490?
Planeje o caminho dos pedidos, organize as zonas de trabalho e confirme os requisitos de instalação com a equipe técnica. Este guia propõe 7 etapas de fluxo, 8 zonas funcionais e 5 indicadores de acompanhamento como referências de organização, não como especificações da máquina ou exigências universais. Por fim, compare bancadas compartilhadas e postos separados e simule o percurso antes de tornar a planta definitiva.
[Apresentação | Laser CO2 Euro 1490!](https://www.youtube.com/watch?v=Bf3EYsSaIEU)